


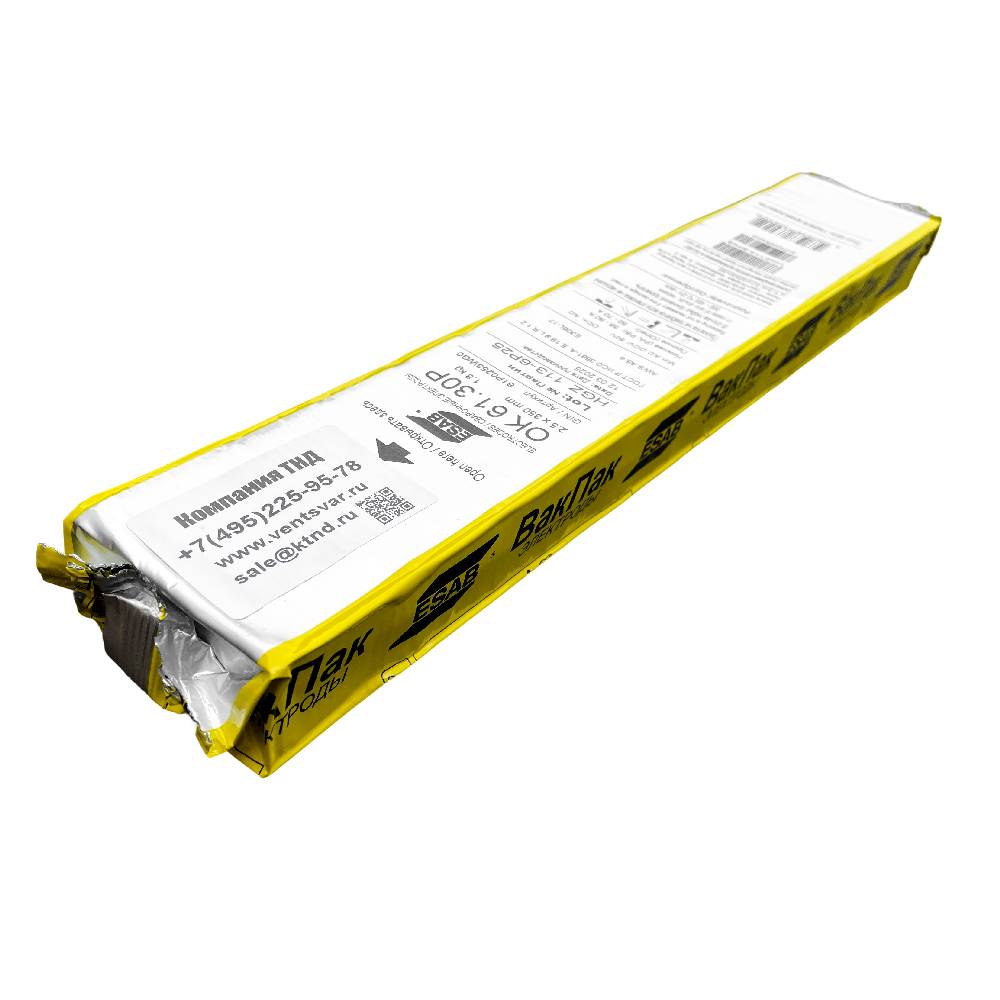
Классификации и одобрения электродов ESAB OK 61.30Р:
ТУ 25.93.15-312-55224353-2023
ГОСТ Р ИСО 3581-A – E 19 9 L R 1 2
AWS A5.4: E308L-17
Преимущества сварочных электродов ОК 61.30 P производства ЭСАБ:
Локализация шведского электрода ОК 61.30
Вакуумная упаковка ВакПак не требует прокалки
Легко варить, гладкий шов
Хорошо поджигаются, в том числе повторно
Минимум брызг при сварке
Идеальны для прихваток, коротких и корневых швов
Cварка от любого источника с Uхх не менее 50В
Доступная цена
Области применения электродов ОК 61.30P:
Монтаж конструкций и трубопроводов
Пищевая промышленность
Ремонтные мастерские
Хобби, гараж, дача
Сварка листа, профилей, труб и прочих заготовок из нержавеющей стали
Предел текучести: σт 470 МПа
Предел прочности: σв 600 МПа
Относительное удлинение: 42%
Ударная вязкость, KCV:
75 Дж/см2 при +20°С
65 Дж/см2 при -60°С
Содержание ферритной фазы в наплавленном металле составляет около 1,7…5,6% (расчетное по диаграмме Де Лонги – FN 3-10, типичное FN=5).
-
Самые популярные сварочные электроды ОК 61.30Р общетехнического назначения для сварки изделий, эксплуатирующихся при температурах до 400°С из коррозионностойких хромоникелевых нержавеющих сталей марок 03Х18Н10, 08Х18Н10Т, AISI 304L, 321, 347 и им подобных, когда к металлу шва предъявляются жесткие требования по стойкости к межкристаллитной коррозии. Сварочные электроды ESAB OK 61.30Р характеризуется великолепными сварочно-технологическими свойствами, минимальным количеством брызг и отличной отделяемостью шлака. Содержание ферритной фазы в наплавленном металле в исходном после сварки состоянии составляет 1,5…6% (FN 3-10).
-
Электрод общетехнического назначения, предназначенный для сварки во всех пространственных положениях, кроме вертикали на спуск, изделий из аустенитных хромоникелевых сталей типа 18% Cr/10% Ni с низким содержанием углерода, таких как 03Х18Н10, AISI 304L и им подобных, когда к металлу шва предъявляются жесткие требования по стойкости к межкристаллитной коррозии. Данные электроды можно применять для сварки стабилизированных коррозионно-стойких хромоникелевых сталей марок 12Х18Н 10Т, ASTM: 321, 347 и им подобных, за исключением случаев, когда необходимо обеспечить сопротивляемость ползучести при повышенных температурах эксплуатации. Электрод также может применяться для сварки ферритных и ферритно-мартенситных высоколегированных коррозионностойких сталей без последующей термической обработки.
-
Сварочные электроды ЭСАБ ОК 61.30Р успешно применяются для сварки нержавеющих сталей марок 03Х18Н11, 06Х18Н11, 08Х18Н10, 08Х18Н10Т, 12Х18Н10Т, 304 и т.п. Универсальный электрод ESAB OK 61.30Р со сверхнизким содержанием углерода для сварки нержавеющих сталей. Электрод эсаб ок 61.30Р легко зажигается (в том числе и повторно), дает хорошее формирование шва, при сварке шлак самоотделяется. Сварочные электроды OK 61.30Р обеспечивают стойкость против межкристаллитной коррозии. Жаростойкость — до 450 °С.
-
Электрод характеризуется великолепными сварочно-технологическими свойствами, минимальным количеством брызг, гладким швом и отличной отделяемостью шлака, легким повторным зажиганием дуги, и может применяться в бытовых условиях при сварке от маломощных источников с низким напряжением холостого хода.
